伸線加工の現場で「原因不明の断線が急に増えた」という経験はないでしょうか。
ダイス角度も減面率も変えていないのに断線が多発する場合、その原因は「青熱脆性(せいねつぜいせい)」と呼ばれる、鋼が特定の温度帯でもろくなる現象かもしれません。
この記事では、青熱脆性とはどのような現象なのか、それが伸線加工にどのような影響を与えるのかを紹介します。
青熱脆性とは?
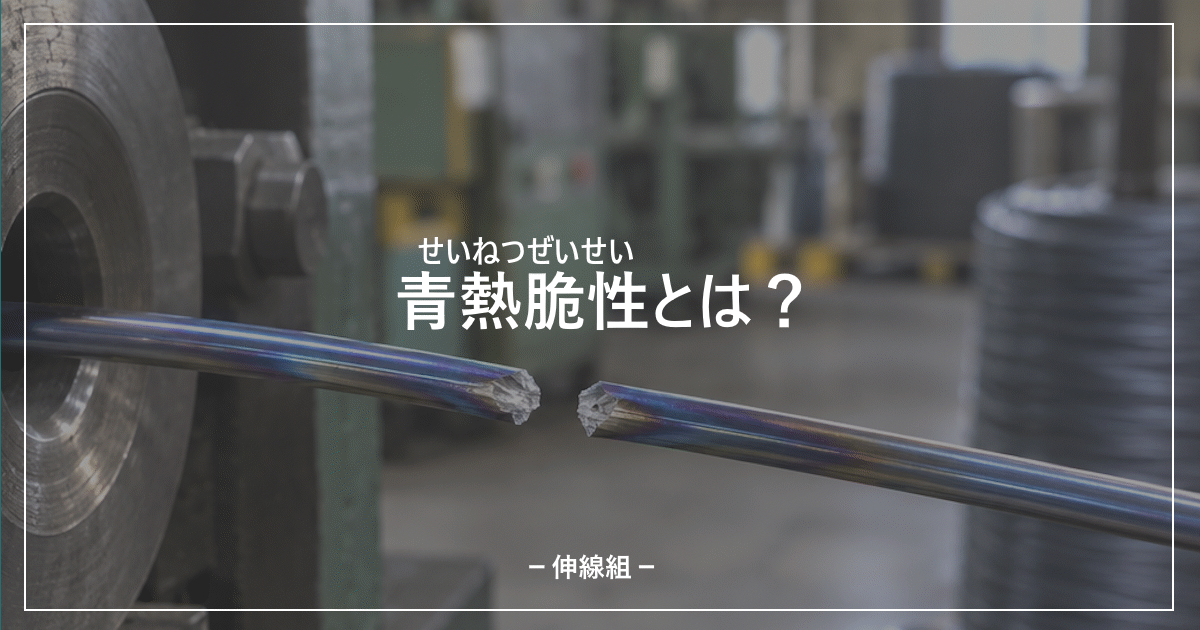
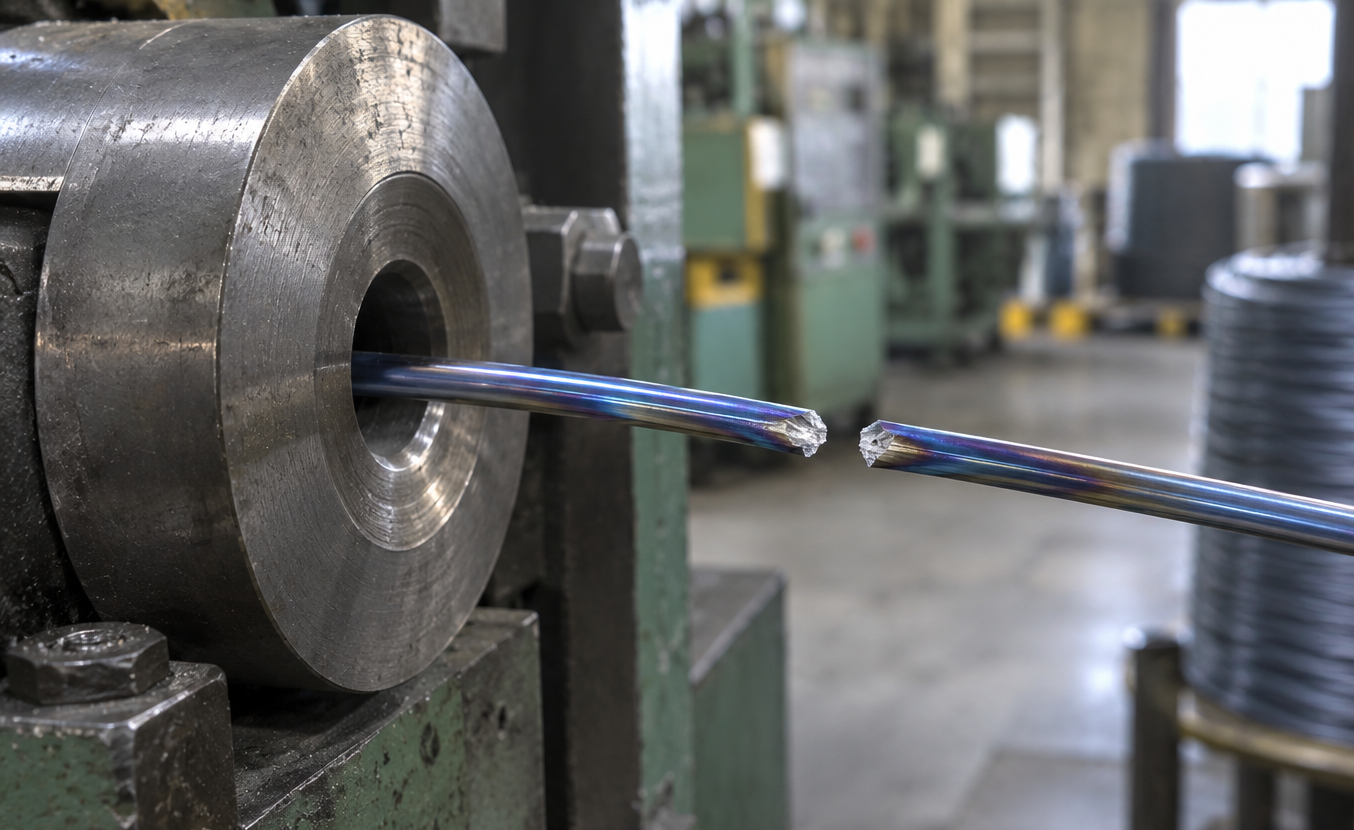
青熱脆性(せいねつぜいせい)とは、炭素鋼をおよそ200~300℃付近の温度で塑性変形させようとしたときに、引張強さや硬さは常温より上昇するのに、伸びや絞りが低下してもろくなるという、少し不思議な現象のことです。
「青熱」という名前は、鋼をこの温度帯まで加熱すると、表面にできる薄い酸化被膜の干渉によって表面が青っぽく見える(テンパーカラー)ことに由来しています。
この現象の原因は、金属が変形する際に結晶内を移動する「転位(てんい)」という格子の乱れに、鋼中の炭素や窒素が引き寄せられることにあるとされています。
青熱脆性が伸線加工に与える影響
伸線加工は金属が持つ延性を利用して、伸線ダイスに通すことで細く長く加工する方法です。そのため、加工中の線材が青熱脆性の温度帯に入ってしまい延性が低くなるということは、伸線性にとって大きなマイナスとなります。
断線が増える
最も直接的な影響が断線の増加です。延性が失われた状態の線がダイスを通過すると、本来であれば延性によって伸びて変形していくところが切れてしまうことがあります。
特に連続伸線機でパスを重ねて加工硬化が進んだ線は、もともと延性が低下しているため、そこに青熱脆性が重なると断線のリスクはさらに高まると考えられます。
線速を上げられない
断線が多発する状態では、当然ながら線速を上げることができません。無理に速度を上げようとすると、それだけ発熱量も増えてしまい、さらに青熱脆性の影響を受けやすくなるという悪循環に陥ってしまいます。
線速を上げられないということは生産性(出来高)にも影響を及ぼします。
連続伸線での安定性低下
複数の伸線機を連結した連続伸線機の場合、ある1つのブロックで線が十分に冷え切らないまま次のダイスに送られると、次工程では青熱脆性の温度帯(200~300℃)に入った状態で加工されることになります。
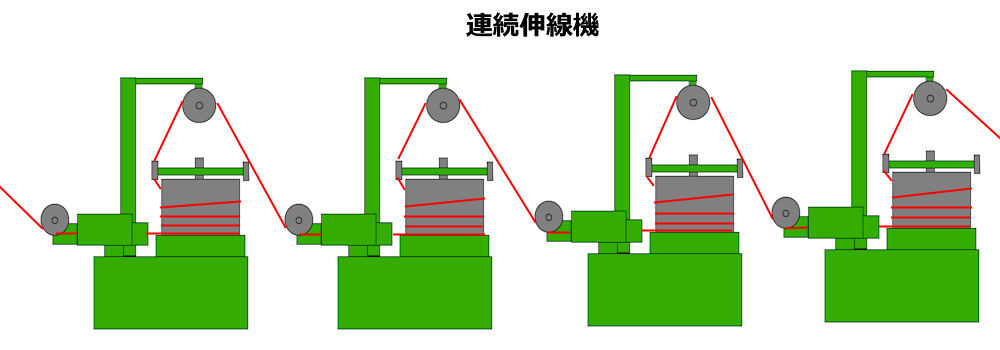
1か所のトラブルが後の伸線にも連鎖してしまう可能性がある点は、単頭式にはない連続伸線ならではの注意点です。
なぜ青熱脆性の温度帯になってしまうのか
青熱脆性そのものは鉄自体の性質なので無くすことはできませんが、線材の温度をこの温度帯まで上げないようにすることは可能です。
ここでは、線材がこの温度帯まで上がってしまう主な要因を紹介します。
冷却不足
最も大きな要因が冷却不足です。伸線加工では、線を変形させる際の加工熱と、ダイスとの摩擦による摩擦熱によって、線材の温度は常に上昇していきます。
伸線加工の冷却についてでも紹介した通り、伸線機では伸線ダイスと、線を巻き取るブロックの両方を冷却水で冷やしながら加工を行っています。冷却水の出し忘れや詰まり、循環水自体の温度上昇などがあると、この冷却が十分に機能せず、線材が青熱脆性の温度帯まで上がってしまいます。
ブロックの冷却方式(スプレー式・貯水式・ナローギャップ式など)によっても冷却効率は異なるため、伸線機の冷却方法が現在の線速に見合っているかどうかも、あわせて確認したいポイントです。
減面率が高すぎる
1パスあたりの減面率が高いほど、線を変形させるために大きな力が必要になり、それに比例して加工熱も多く発生します。冷却能力が同じであれば、減面率が高いパスほど青熱脆性の温度帯に達しやすくなります。
連続伸線機で使用するパススケジュールを、最終線径に近づくにつれて減面率を落としていく設定(テーパードパススケジュール)にすることで、後半パスでの発熱を抑える効果が期待できます。
潤滑不足による摩擦熱の増加
潤滑剤の量が不足していたり、加工条件に合っていない潤滑剤を使用していたりすると、線とダイスの間の潤滑効果が薄いため摩擦が大きくなり、加工熱に加えて摩擦熱も増えてしまいます。
冷却水がしっかり循環していても、潤滑不足による発熱が大きければ、青熱脆性の温度帯に達してしまうことがあります。
線速が速すぎる
単位時間あたりの加工量が増えるほど、発熱のペースも早くなります。
冷却が追いつく範囲を超えて線速を上げてしまうと、線材が冷え切る前に次々と加工が進んでしまい、温度が徐々に蓄積されて青熱脆性の温度帯に入り込んでしまうことがあります。
これは伸線機の冷却能力にも左右されます。
青熱脆性と断線 まとめ
今回は、青熱脆性がどのような現象で、伸線加工にどう影響するのか、そしてこの温度帯になってしまう原因をいくつか紹介しました。
- 青熱脆性は炭素鋼が200~300℃付近で、延性が失われる現象
- 伸線加工では断線の増加、線速低下(下げざるおえない)につながる
- 冷却不足・減面率の高さ・潤滑不足・線速過多などが要因となりうる
青熱脆性は目で見て分かる現象ではないため、断線が増えてもダイスや潤滑剤にばかり原因を求めてしまいがちです。
しかし、その裏側には冷却不足による温度上昇が隠れている場合があります。断線が続くときには、一度冷却水の流量や伸線速度を見直してみると、改善につながるかもしれません。