伸線加工の仕事をしていると「シェブロンクラック」や「カッピー断線」という言葉を耳にすることがあると思います。
この2つは別々の現象のように思われがちですが、実はシェブロンクラックが原因となってカッピー断線が発生するという、深い関係にあります。
どちらも線の内部で発生するため、外観からは異常に気付きにくく、気付かないまま客先に流出してしまうと大きなトラブルに発展しかねません。
この記事では、シェブロンクラックとは何なのか、それがどのようにカッピー断線につながるのか、そして原因と対策について解説します。
シェブロンクラックとは
シェブロンクラックとは、伸線加工中に線の内部に発生する、V字型(矢羽根型)の空洞(ボイド)のことです。
「シェブロン」とは山形や谷型のV字模様のことで、軍隊の制服に付けられる階級章などのV字マークもシェブロンと呼ばれています。伸線加工で発生する空洞も、伸線方向にV字型となって現れるため、この名前が付けられました。
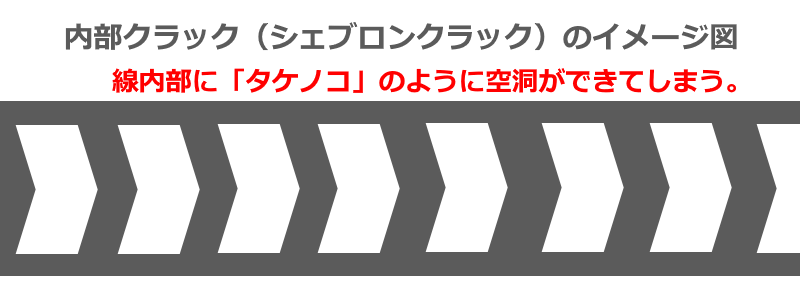
厄介なのは、このシェブロンクラックが線の内部にのみ発生し、外観検査では発見できないという点です。実際に線を切って長手方向の断面を見るか、超音波などを使った探傷機という特殊な装置を使わない限り、発見することができません。
シェブロンクラックが発生する原因
シェブロンクラックの大きな原因は、大きすぎるダイス角度と小さすぎる減面率の2つといわれています。

ダイス角度が大きすぎる
伸線ダイスの角度が大きすぎると、線の表面がダイス内をスムーズに進むことができず、線の中心部分だけが大きく引っ張られてしまいます。
この状態が限界を迎えると、中心部分だけが内部で割れてしまい、結果としてシェブロンクラックが発生します。
ダイス角度の詳しい影響については、以下の記事もあわせてご覧ください。
減面率が小さすぎる
減面率が小さすぎると、線の内部まで十分に圧縮されず、線の表面だけが加工されて表面だけが置いて行かれるような状態になります。
この場合も線の内部だけが引っ張られる状態となるため、シェブロンクラックが発生する原因となります。
潤滑剤が合っていない
上記2つ以外にも、伸線潤滑剤が加工条件と合っていない場合も、原因の一つとして考えられます。
潤滑効果が十分に得られないと、ダイスと接触する線の表面がスムーズに進まず、線の内部だけが大きく引っ張られてシェブロンクラックにつながることがあります。
ダイス角度・減面率・潤滑剤は、それぞれが密接に関係しているため、1つだけを見直しても改善しないことがあります。
シェブロンクラックからカッピー断線へ
シェブロンクラックが発生した線は、内部が空洞になっているため強度が不足している状態です。この状態のまま自工程での次の伸線や、客先での曲げ加工などで負荷が掛かると、強度が足りずに断線してしまいます。
これが「カッピー断線」と呼ばれる現象です。つまりカッピー断線とは、シェブロンクラックが発生した線に、後から負荷が掛かることで表面化した断線ということになります。
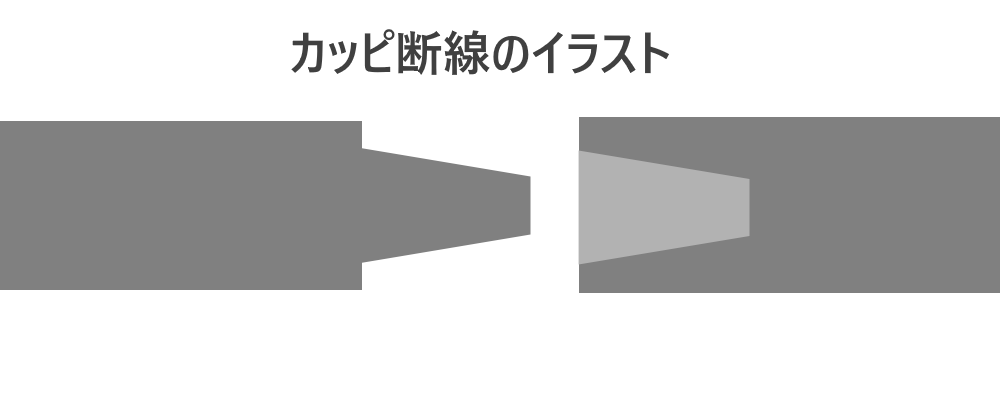
カッピー断線の破断面は、片方が凸、片方が凹の三角形のカップ型の特殊な形状に切れるのが特徴です。
内部だけが空洞のため、線の外観を見ても異常品なのか判断がつかず、客先に流出しやすいという点が非常に厄介です。またカッピー断線が発生した前後の製品も、見た目では判断できないため、その近辺すべてが返品対象となってしまう恐れもあります。
断線にはカッピー断線以外にも、キズや伸び切れが原因となる一般的な断線もあります。破断面の見分け方については、以下の記事で詳しく紹介しています。
シェブロンクラック・カッピー断線の対策
カッピー断線を防ぐには、その原因となるシェブロンクラックを予防することが何よりも大切です。先述した原因を踏まえて、以下の3点を見直すと良いかもしれません。
- ダイス角度を見直す(半角5~9°が目安)
- 減面率を見直す(10~30%が目安)
- 潤滑剤を見直す(伸線条件に合った潤滑剤を探す)
ダイス角度・減面率がこの範囲から外れている場合には、範囲内に収まる伸線ダイスを選定することで、シェブロンクラックの予防に繋がる可能性があります。
ダイス角度と減面率の最適な組み合わせについては、実際の加工条件によっても変わってきます。
潤滑剤に関しては、最適なものを見つけるのは正直簡単ではありませんが、加工条件(減面率・ダイス角度)や材料の種類を、潤滑剤メーカーに伝えることで、最適な候補を提案してもらえるはずです。
ただし潤滑剤の変更は、ダイス角度や減面率の変更よりも後工程への影響(めっきであれば前処理性など)が出やすい傾向があるため、慎重に検討する必要があります。
潤滑剤の評価方法については、以下の記事も参考にしてみてください。
また、ダイス角度や減面率を検討する際には、伸線に必要な引き抜き力を事前に計算しておくこともおススメです。
シェブロンクラックとカッピー断線 まとめ
この記事では、シェブロンクラックとカッピー断線の関係、その原因と対策について解説しました。
ポイントをまとめると以下の通りです。
- シェブロンクラックは線内部に発生するV字型の空洞
- カッピー断線はシェブロンクラックが原因で発生する断線
- 原因はダイス角度・減面率・潤滑剤の不適合が多い
- 外観では判別できないため製造プロセスでの予防が大切
シェブロンクラックは線の内部に発生するため、発生してから気付くまでの間、製品に不具合が続いてしまうという恐ろしさがあります。
なので、ダイス角度・減面率・潤滑剤という基本的な加工条件を適切に設定し、シェブロンクラックを未然に防ぐことが、カッピー断線対策の一番の対策方法です。
もし現場でカッピー断線が発生してしまった場合には、まずはシェブロンクラックが起きてしまう条件が揃っていないか、ダイス角度と減面率の見直しから始めてみてください。

コメント