伸線加工で乾式潤滑剤を使っていると、伸線ダイスの入口付近に、固まった潤滑剤の塊が溜まっているのを見かけることがあります。
この塊はリゼクションと呼ばれるもので、潤滑剤の状態を判断するうえで大切なヒントになります。
この記事では、リゼクションとは何なのか、なぜ発生するのかという仕組みから、大きさや硬さによる状況の見方、耐熱性との関係、伸線加工への影響、発生したときの対策までを紹介します。
リゼクションとは?
リゼクションとは、線に付着してダイスに引き込まれた乾式潤滑剤が、加工熱で溶けたあと、ダイスを線と共に通り抜けずに入口側へ戻ってきて、冷えて固まったもののことです。
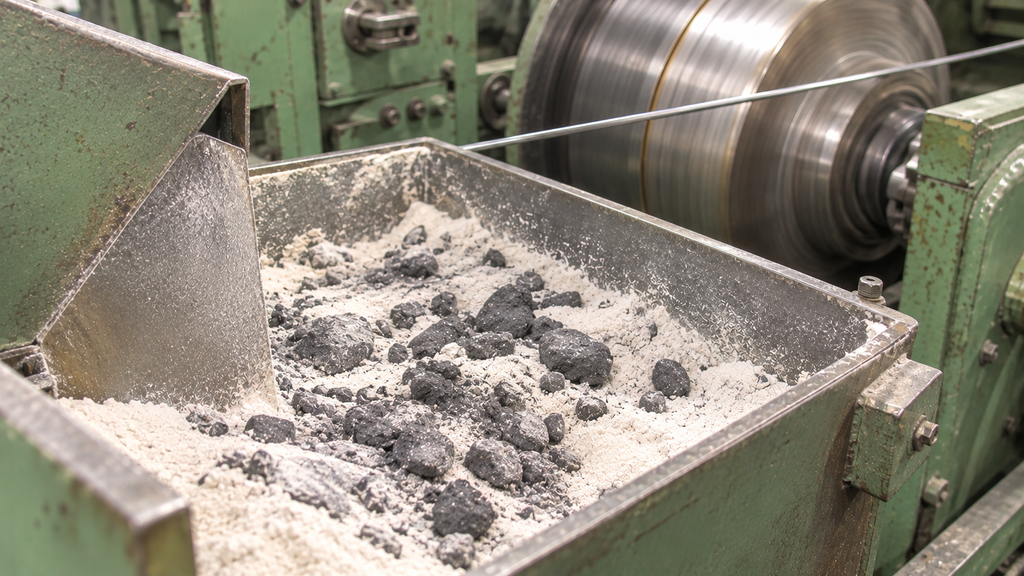
英語の「reject(拒絶する・はじき出す)」に由来するといわれており、ダイスに受け入れられずに、はじき出された潤滑剤というイメージです。
ダイス出口側から出てくる薄い膜状の「フレーク」や、線に残ってしまう「ガミー」とは、出てくる場所と状態が異なります。
リゼクションは、伸線加工で乾式潤滑剤を使う限り、少なからず発生するものです。発生すること自体が異常というわけではなく、どのようなリゼクションが出ているかが重要になります。
リゼクションが発生するメカニズム
潤滑剤がダイスに引き込まれる流れ
乾式伸線では、潤滑ボックスに入った粉状の潤滑剤の中を線が通ることで、線の表面に潤滑剤が付着します。その状態で線がダイスに入ると、潤滑剤も一緒にダイス内部へ引き込まれていきます。
ダイス内部では、加工熱と摩擦熱によって潤滑剤が温められて溶け、線とダイスの間に潤滑膜を作ることで、初めて潤滑効果を発揮します。

入口に戻って固まる理由
ダイスの入口付近で溶けた潤滑剤のうち、ダイス内部へ引き込まれずに余った分は、線の進む方向とは逆の入口側へ押し戻されます。
入口側はダイス内部ほど高温ではないため、押し戻された潤滑剤は冷えて固まり、塊になっていきます。これがリゼクションです。
溶けたロウソクのロウが、垂れて熱源から遠ざかることで冷えて固まるようなイメージです。
そのため、潤滑剤が溶け始める位置や溶けやすさによって、リゼクションの発生量や状態は大きく変わってきます。
大きさ・硬さ・量から状況を判断する
リゼクションを見るときは、大きさ、硬さ(砕けやすさ)、発生量の3点を確認します。製品や加工条件によって求められる状態は異なるため、あくまで一般的な目安として紹介します。
| リゼクションの状態 | 考えられる状況 |
|---|---|
| 小さい・砕けやすい | 伸線中に自然に砕けて細かくなるため、大きな問題にはなりにくい |
| 大きい・硬い | ダイス入口を塞いでしまい、潤滑剤の引き込みを邪魔する恐れがある |
| 量が多い | 引き込み量が多く、溶けすぎている可能性がある |
| 黒ずんでいる | 耐熱温度を超えて炭化している可能性がある |
特に注意したいのは、大きく硬いリゼクションが多く発生している場合です。ダイスの入口に塊が居座ると、新しい潤滑剤が入り込みにくくなり、潤滑不足につながる可能性があります。
逆に、小さくて砕けやすいリゼクションが少量出る程度であれば、神経質になりすぎなくても大丈夫かと思います。
耐熱性との関係
リゼクションの状態を左右する大きな要因が、潤滑剤の耐熱性です。
乾式潤滑剤の主成分である金属石鹸は、種類によって柔らかくなる温度(軟化点)が異なります。この軟化点が、実際の加工温度に合っているかどうかが重要です。
- 耐熱性が低すぎる場合
-
ダイスに入る前の早い段階で溶けてしまい、引き込まれる前にリゼクションとして入口側に戻りやすくなります。 - 耐熱性が高すぎる場合
-
加工温度では十分に溶けず、粉っぽいまま線に付着し、潤滑膜が作られにくくなる可能性があります。
つまり、大きなリゼクションが大量に出る場合は、加工熱に対して潤滑剤の耐熱性が低すぎる可能性が高いと考えられます。
リゼクションが伸線加工に与える影響
リゼクションが大きく育ったり、大量に発生したりすると、次のような影響が出る恐れがあります。
- 潤滑不足による焼き付き
-
入口がリゼクションによって塞がれて潤滑剤が十分に引き込まれないと、ダイスと線の間の潤滑が不足し、焼き付きの原因になります。
- ダイス摩耗の進行
-
潤滑が不安定になると摩擦が増え、ダイスの摩耗が早くなる可能性があります。結果としてダイスの交換頻度が増え、機械の停止時間やコストの増加につながります。
- 線表面のキズ・断線
-
硬い塊が線と一緒にダイスへ噛み込まれると、線表面のキズや、ダイスへのダメージにつながることが考えられます。ダイスにキズが入れば、ダイスマークの原因にもなりかねません。

リゼクションが出たときの対策
① 潤滑剤の耐熱性を見直す
最も基本的な対策は、加工温度に合った耐熱性の潤滑剤への変更です。リゼクションが大きく多い場合は、現在よりも耐熱性の高いタイプを検討してみる価値があります。
潤滑剤メーカーに相談する際は、線材の材質・線径・減面率・線速などの加工条件を伝えると、最適な候補を提案してもらいやすくなります。
ただし潤滑剤の変更は、めっきの前処理性など後工程への影響が出る場合があるため、慎重に評価する必要があります。
② 冷却状態を確認する
ダイスの冷却が不足していると、潤滑剤が必要以上に早く溶けてしまい、リゼクションが増える原因になることがあります。冷却水の流量や詰まり、循環水の温度を確認してみてください。
③ 加工条件を見直す
減面率が高すぎたり、ダイス角度が合っていなかったりすると、発熱が大きくなって潤滑剤が溶けすぎることがあります。
パススケジュールやダイス角度の見直しで発熱を抑えることが、リゼクションの改善につながるかもしれません。
④ 潤滑剤の供給方法を見直す
潤滑ボックスの中の潤滑剤が湿気で固まっていたり、異物が混ざっていたりすると、線への付着が不安定になります。量の管理とあわせて、状態も確認しておくと良いと思います。
付着が安定しない場合は、潤滑剤を線に押し付けて定着させる圧着ローラーを試してみるのも一つの方法です。
⑤ 溜まったリゼクションを定期的に取り除く
原因への対策とあわせて、ダイス入口に溜まった大きな塊は、定期的に取り除くことも大切です。塊が入口をふさいで引き込みを邪魔する前に、除去する習慣をつけておくと安心です。
除去は一時的な対処にすぎないため、原因の確認もあわせて行いましょう。
リゼクション まとめ
この記事では、伸線用乾式潤滑剤で発生するリゼクションについて紹介しました。ポイントをまとめると以下の通りです。
- リゼクションは、ダイスに引き込まれず入口側へ戻って固まった潤滑剤
- 大きさ・硬さ・発生量から、潤滑剤と加工条件の相性を判断できる
- 大きく多い場合は、耐熱性不足の可能性があり、冷却や加工条件も確認する
リゼクションは、見た目にはただの固まった潤滑剤ですが、ダイス内部の状態を知るための手がかりになります。新しい潤滑剤を評価するときや、伸線の調子が悪いときには、ぜひダイスの入口を観察してみてください。